 恒阳
土工膜焊接不存在通用固定的温度与速度值,必须现场试焊确定:参数需根据当时气温、膜厚、焊机型号与搭接状态组合调整,通常在每天开机前、更换膜厚、气温明显变化或焊机长时间停机后重新试焊,并对试焊样做剥离强度与剪切强度试验,合格后方可正式焊接。平面长缝采用双缝热楔焊(形成双焊缝与中间空腔,可做气压检测),转角、修补点与复杂部位采用挤压焊;检测方法为双缝气压检测、真空盒检测与电火花检测,垃圾填埋场工程可按 CJJ/T 214-2016 做渗漏破损探测。
技术依据:现行国家标准与工程实践|编写:恒阳新材料技术部|发布:2026-08-05|更新:2026-09-17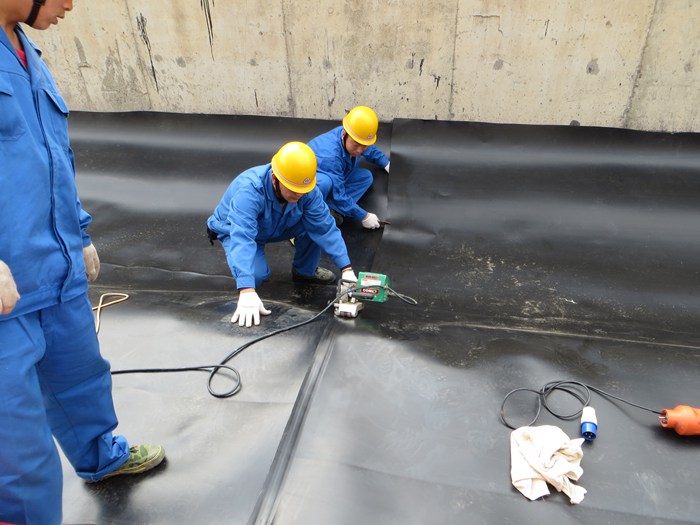
▲ 土工膜双缝热楔焊接施工 焊接工艺参数试焊
为什么没有「标准焊接参数」
很多采购方与施工方希望厂家直接给出「温度多少度、速度多少」的固定答案,但这个答案在工程上是不成立的。热熔焊接的成型质量取决于三者的动态平衡:焊接温度决定膜材熔融程度,行走速度决定热输入时间,压力决定熔融材料的融合与挤出效果。这三个参数的最优组合会随以下因素变化:
环境气温(低温散热快、需提高温度或降低速度,高温则相反);膜材厚度(厚膜热容量大、需更高热输入);焊机型号与状态(不同设备的热效率与压力控制方式不同);搭接面状态(是否清洁、干燥、有无氧化层与污染);风速(大风会显著改变散热条件)。
因此正确做法是建立试焊制度:在每种工况组合下先做试焊,通过破坏性试验验证焊缝强度,确认合格参数后再进入正式焊接。
两种焊接方式的适用部位
| 对比项 | 双缝热楔焊 | 挤压焊(热风焊) |
|---|---|---|
| 原理 | 热楔加热 + 压力辊压,形成双焊缝 | 热风预热 + 挤出熔融焊条填充 |
| 焊缝形式 | 两条平行焊缝 + 中间空腔 | 单条搭接焊缝或补丁焊缝 |
| 检测方法 | 中间空腔气压检测 | 真空盒检测或电火花检测 |
| 适用部位 | 平面与缓坡的长直焊缝(主体焊缝) | 转角、管口节点、修补点、复杂部位 |
| 效率 | 高,适合大面积施工 | 较低,适合局部与细部 |
| 质量特点 | 与母材等强,可靠性高 | 依赖焊工手法与焊条质量 |
| 注:实际工程中两种方式配合使用,主体长缝用热楔焊,细部与修补用挤压焊,不应以其中一种替代另一种的适用范围。 | ||
试焊制度应包含什么
触发条件明确
每天开机前、更换膜厚或材质、气温明显变化(如昼夜温差大或换季)、焊机长时间停机后重启、以及更换焊工或焊机时,都必须重新试焊。
试焊样制备
在与正式施工相同的条件下(同批膜材、同环境、同设备)焊接试件,试件尺寸满足试验要求,并标注日期、时间、气温、焊工、设备编号与参数。
破坏性试验
对试焊样做剥离强度与剪切强度试验,验证焊缝强度是否达到设计要求(通常要求焊缝强度不低于母材强度的一定比例)。试验不合格的参数不得用于正式焊接。
参数记录与交底
确认合格的温度、速度与压力参数应记录并向全体焊工资交底,施工过程中如条件变化需重新试焊并更新记录。
资料归档
试焊记录与试验报告纳入隐蔽工程验收资料,是工程质量可追溯的重要依据,也是环保与水利验收时的核查内容。
三种检测方法怎么做
气压检测(适用于双缝热楔焊):封闭焊缝两端,通过预留的充气孔向双缝中间空腔充气至规定压力,保压规定时间后观察压力下降情况,在规定范围内且无泄漏即为合格。发现不合格时定位缺陷并修补,修补后复检。
真空盒检测:适用于挤压焊单缝、修补点与管口节点。在检测部位涂肥皂水或检漏液,覆盖透明真空盒并抽负压,观察盒内是否出现气泡,有气泡即为漏点。该方法直观、可精确定位。
电火花检测:适用于膜下为导电基层(如混凝土)的部位。利用膜体绝缘、破损处形成导电通路的原理,用高压电极扫过膜面,破损处会产生火花与声响。该方法效率高,适合大面积快速筛查。
对于垃圾填埋场工程,还可按 CJJ/T 214-2016《生活垃圾填埋场防渗土工膜渗漏破损探测技术规程》进行整体渗漏破损探测,作为竣工验收的重要手段。
四类高发焊缝缺陷及成因
| 缺陷类型 | 主要成因 | 防控措施 |
|---|---|---|
| 虚焊 / 假焊 | 温度不足、速度过快、压力不够,膜材未充分熔融融合 | 严格执行试焊制度,条件变化时重新试焊;焊后做剥离试验抽检 |
| 烧穿 / 过焊 | 温度过高、速度过慢,膜材过度熔融甚至碳化 | 按试焊确定参数上限操作,避免随意调高温度;观察焊缝外观 |
| 夹渣 / 污染 | 搭接面有尘土、水汽、油污或氧化层未清理 | 焊前清洁搭接面,保持干燥;大风扬尘天气做遮挡;避免雨后未干即焊 |
| 皱褶 / 错边 | 膜体铺设紧绷或松弛不均、搭接错位、摊铺时产生褶皱 | 控制铺设松弛度与搭接对齐;褶皱处展平后再焊;必要时切除重铺 |
| 注:焊缝缺陷是防渗工程渗漏的首要原因,其比例远高于膜体本体破损,因此焊接质量控制应作为现场管理的重点。 | ||
低温与雨季施工的特殊要求
低温环境(冬季):膜体变硬、柔韧性下降,散热快。膜材运到现场后应静置适应温度再展膜,避免强行拖拽与折弯造成应力白化与裂纹;焊接参数必须重新试焊确定,通常需提高温度或降低速度;焊缝冷却速度加快会影响成型质量,焊后应适当延长检查等待时间;选择日间气温较高时段施工,气温低于产品说明规定下限时应停工。
雨季与潮湿环境:搭接面必须干燥,水汽会导致夹渣与虚焊。雨后应待搭接面完全干燥(必要时用热风枪或抹布处理)再焊接;未焊区域做遮盖保护;大风天气应设挡风设施,因为风会显著改变散热条件并使参数失效。GCL 与水泥毯等材料遇水会提前反应失效,严禁雨天施工。
本文相关问答
土工膜焊接温度是多少?
没有通用固定值,必须现场试焊确定。热楔焊机的温度、行走速度与压力需根据当时气温、膜材厚度、焊机型号与搭接面状态组合调整,不同设备与不同工况下的最优参数差异明显。通常的做法是:每天开机前、更换膜厚、气温明显变化或焊机长时间停机后重新试焊,对试焊样做剥离强度与剪切强度试验,确认合格后再进入正式焊接。厂家可以提供参数范围作为起点参考,但不能替代现场试焊。任何情况下都不应凭经验直接设定参数而不做试焊验证。
焊缝怎么检测才算合格?
按焊缝类型选用对应方法。双缝热楔焊:封闭焊缝两端,向中间空腔充气至规定压力并保压规定时间,观察压力下降是否在允许范围内且无泄漏,合格即为通过;不合格时定位缺陷、修补后复检。挤压焊单缝与修补点:涂检漏液后用真空盒抽负压观察气泡,有气泡即为漏点。膜下为导电基层的部位:可用电火花检测,利用膜体绝缘、破损处形成导电通路的原理快速筛查。垃圾填埋场工程还可按 CJJ/T 214-2016 做整体渗漏破损探测。检测应 100% 覆盖而非抽检,全部记录纳入隐蔽工程验收资料。
冬天能焊接土工膜吗?
可以,但需满足条件并调整工艺。要点:一是膜材运到现场后静置适应温度再展膜,避免强行拖拽与折弯造成应力白化与裂纹;二是焊接参数必须重新试焊确定,不能沿用夏季参数(低温散热快,通常需提高温度或降低速度);三是选择日间气温较高时段施工,气温低于产品说明规定下限时应停工;四是搭接面必须清洁干燥,避免结霜与结冰;五是焊后适当延长检查等待时间,因为低温下焊缝冷却与成型速度不同。遇雨雪、结霜或大风天气应停止焊接作业。
焊缝出现虚焊怎么补救?
先定位再处理。定位方法:双缝焊缝用气压检测(压力异常下降提示存在漏点,配合分段封闭可缩小范围);单缝与局部用真空盒涂检漏液观察气泡。处理方式:将缺陷部位及其周边一定范围切除,清理搭接面并保持干燥,用同材质膜片做搭接修补(补丁尺寸应超出缺陷范围足够距离),修补采用挤压焊或热楔焊,焊后必须重新做真空盒或气压检测确认合格。若虚焊范围较大或参数明显失当,应停止作业、重新试焊确定参数,并对同批次已焊焊缝做全面复检,而不是只修发现的单个点。全部修补与复检记录应归档。