 恒阳
HDPE土工膜焊接质量直接影响防渗效果。本文整理焊接温度、搭接宽度、试焊、气压检测、真空检测等常见施工要点,供工程现场参考。
技术依据:现行国家标准与工程实践|编写:恒阳新材料技术部|发布:2026-10-03|更新:2026-10-03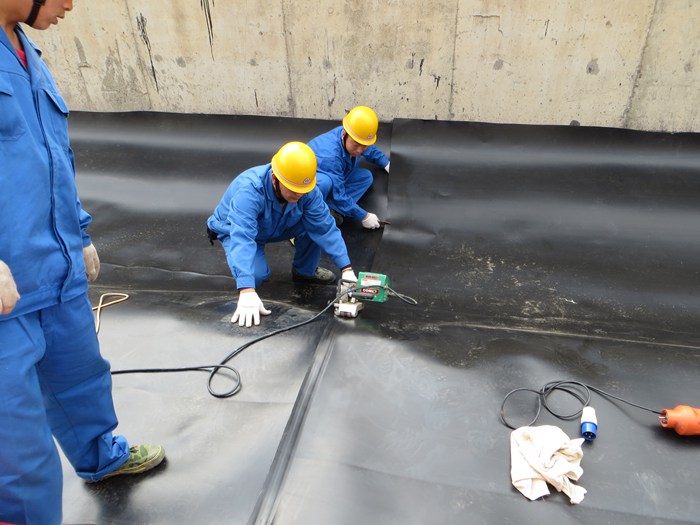
▲ HDPE土工膜双轨热熔焊接施工现场 搭接宽度与气压检测要点
焊接前需要确认什么
焊接不是直接开机施焊,现场通常需要先确认几项条件: 基面平整,无明显尖锐物; 搭接区域干燥、无油污、无泥沙; 环境温度、风力、湿度满足施工要求; 每日正式焊接前进行试焊; 试焊样条通过剥离和剪切测试后,再确定正式焊接参数。 不同厚度、不同品牌膜材、不同设备,焊接温度、速度和压力都会有差异,不能简单套用固定数值。
常见焊接方式与搭接要求
双轨热熔焊:适用于大面积平整焊缝,形成双焊道,中间可留检测空腔。搭接宽度一般不小于100mm。 挤压焊:适用于T型接头、管根、修补、边角等复杂部位。搭接宽度通常按设计和产品要求执行,常见不小于75mm或100mm。 焊缝布置:纵向焊缝宜错开,避免十字交叉;边坡焊缝方向宜与坡向协调;距坡脚、弯角等应力集中区域应保持安全距离。
焊缝检测怎么做
常用检测方法包括: 气压检测:适用于双轨热熔焊缝,通过充气观察压力变化; 真空检测:适用于挤压焊缝、T型接头或局部修补; 破坏性检测:按规定频率取样,进行剥离和剪切试验,判断焊缝强度是否满足要求。 检测压力、保压时间、取样频率等参数,应以项目设计、施工规范和现场监理要求为准。 小标题 (H2):现场容易忽略的细节 雨天、结露、风力较大时不宜焊接; 低温施工需关注设备预热和膜材延展性; 当日铺设的膜宜当日完成焊接; 焊缝合格后应及时覆盖保护层,减少紫外线暴露; 修补位置需重新检测,不能仅凭外观判断合格。
现场容易忽略的细节
雨天、结露、风力较大时不宜焊接; 低温施工需关注设备预热和膜材延展性; 当日铺设的膜宜当日完成焊接; 焊缝合格后应及时覆盖保护层,减少紫外线暴露; 修补位置需重新检测,不能仅凭外观判断合格。
本文相关问答
焊接温度设多少合适?
没有统一固定值。需根据膜厚、环境温度和焊机性能通过试焊确定,正式施工前必须确认试焊合格。
搭接宽度8cm可以吗?
双轨热熔焊通常要求不小于100mm;挤压焊搭接要求可能不同,应以设计和产品说明为准。