 恒阳
HDPE 土工膜的接缝应以热熔焊接为主,不能用普通胶水粘接——HDPE 属非极性材料、表面能低,常规胶粘剂难以形成可靠粘结,水浸泡与温度变化下极易脱开。热楔焊形成的双焊缝中间留有可充气检测的空腔,是唯一能在现场逐段验证接缝密封性的工艺,这也是它成为主流的根本原因。接缝漏水绝大多数源于工艺与基层处理,而非焊接方式本身。
技术依据:现行国家标准与工程实践|编写:恒阳新材料技术部|发布:2026-09-28|更新:2026-09-28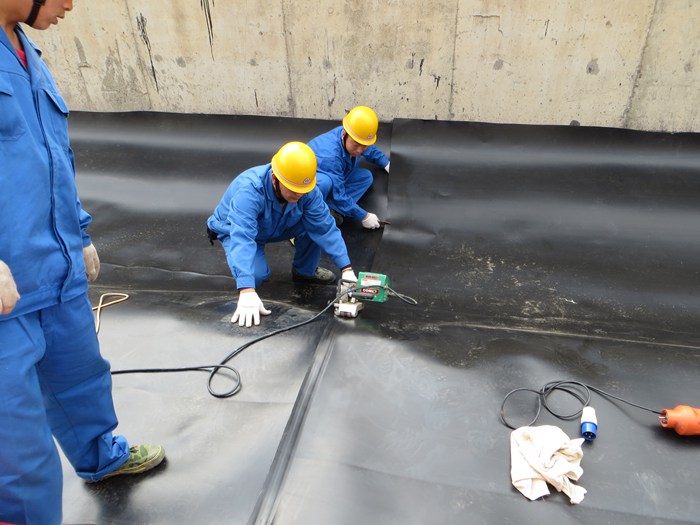
▲ HDPE土工膜双缝热楔焊接施工与焊缝质量检查现场
为什么 HDPE 不能靠胶水粘
HDPE(高密度聚乙烯)是典型的非极性聚合物,表面能低、化学性质稳定,绝大多数常规胶粘剂无法在其表面形成有效的化学键合与机械锚固。即使初期能粘住,在水浸泡、温度变化与基层变形的长期作用下,胶层极易脱开——而防渗工程的接缝一旦失效就是渗漏通道,后果远大于材料本身的局部破损。
因此对于 HDPE 土工膜,行业通行做法是热熔焊接:通过加热使两片膜的接触面熔融,在压力作用下融合为一体,冷却后形成与母材同质连续的焊缝。这与胶粘的「贴合」有本质区别——焊接是让两块材料变成一块。
需要说明的是,PVC、EPDM 等极性橡胶类卷材确实以胶粘接为主,这与 HDPE 的工艺路线不同,两者不能混为一谈。
三种接缝工艺各自用在哪
| 工艺 | 适用材料 | 焊缝形式 | 可否现场检测 | 典型部位 |
|---|---|---|---|---|
| 双缝热楔焊 | HDPE、LLDPE | 双焊缝+中间空腔 | 可,充气检测 | 大面积平面长缝(主流工艺) |
| 挤压焊 | HDPE | 单焊缝,需加同材质焊条 | 可,真空盒检测 | 转角、管口、修补、复杂节点 |
| 胶粘接 | PVC、EPDM 等 | 搭接粘接 | 困难 | 极性材料卷材、应急修补 |
双缝焊的核心优势:能在现场验证密封性
双缝热楔焊是平面长缝的标准工艺,它的关键优势不只是强度,而是形成的双焊缝之间有封闭空腔,可以充气做压力检测——这是唯一能在施工现场直接、逐段验证接缝是否密封的方法。挤压焊用于热楔焊机无法到达的部位(转角、管道穿越、修补点),需配合真空盒检测。
胶粘接在 HDPE 工程中只用于极少数应急修补场合,不能作为常规接缝手段,因为粘接质量无法在现场可靠验证。这也是为什么规范工程几乎全部采用热熔焊接。
搭接宽度与接缝布置的基本要求
搭接宽度直接影响接缝可靠性,常见要求是不小于 100mm(具体以设计文件与相应规范为准)。宽度过窄会使焊缝有效截面不足、热输入难以稳定;过宽则浪费材料并增加褶皱风险。
接缝布置也有讲究:应顺坡铺设,尽量避免在坡面上出现横向长缝,因为横向缝在坡体变形与水位变化时承受的剪应力更大;同时接缝应避开应力集中部位(如转角、管口周边),必要时在这些部位改用挤压焊补强。
搭接面必须清洁、干燥、无油污与氧化层。这是最容易被忽视却最常导致虚焊的环节——雨后或露水未干就焊接,水汽会在熔融界面形成夹渣与气泡,直接造成渗漏通道。
接口会不会漏水:四类高发缺陷与成因
接缝漏水绝大多数不是材料问题,而是工艺与基层处理问题,下表四类缺陷覆盖了现场绝大多数渗漏成因。
| 缺陷类型 | 常见成因 | 现场表现 |
|---|---|---|
| 虚焊 | 温度或速度参数不当、搭接面污染潮湿、未做试焊 | 气压检测掉压、真空盒冒泡 |
| 夹渣 | 搭接面有泥沙、水汽或氧化层未清除 | 焊缝内可见异物,剥离时分层 |
| 过焊、烧穿 | 温度过高或速度过慢导致材料降解 | 焊缝发脆、变色、易撕裂 |
| 褶皱翘边 | 展膜未展平、张力不均、未预留热胀冷缩余量 | 焊缝处起鼓,受力后开裂 |
试焊制度:参数不能凭经验固定
针对上述缺陷,规范做法是建立试焊制度:每天开机前、更换膜厚、气温明显变化或焊机长时间停机后重新试焊,对试焊样做剥离与剪切试验,确认合格参数后再进入正式焊接。参数不能凭经验固定,也不能沿用其他工地或其他季节的设定——热熔焊接质量取决于温度、速度与压力三者的动态平衡,而这个平衡点会随气温、膜厚、焊机状态与搭接面条件变化。
厂家可以提供参数范围作为起点参考,但不能替代现场试焊。
怎么检测,漏了怎么补
气压检测
适用于双缝热楔焊。封闭焊缝两端,向中间空腔充气至规定压力并保压规定时间,压力无明显下降且无泄漏即为合格。
注意:这是接缝密封性的主要验收手段,应逐段做而非抽检,全部记录纳入隐蔽工程验收资料。真空盒检测
适用于挤压焊单缝、修补点与管口节点。涂检漏液后覆盖透明真空盒抽负压,出现气泡即为漏点,可精确定位。
电火花检测
适用于膜下为导电基层(如混凝土)的部位,利用膜体绝缘、破损处形成导电通路的原理,用高压电极扫过膜面快速筛查。
修补与复检
定位后将缺陷部位及周边切除,清理并保持搭接面干燥,用同材质膜片做搭接修补(补丁尺寸应超出缺陷范围足够距离),采用挤压焊或热楔焊。
注意:修补后必须重新检测确认合格。若虚焊范围较大或参数明显失当,应停止作业、重新试焊,并对同批次已焊焊缝全面复检,而不是只修发现的单个点。
小型养殖塘的现实情况
不少小型鱼塘由养殖户自行铺设,没有专业热楔焊机,只能采用胶粘或简易热风焊接,接缝质量难以保证,这是小型养殖塘渗漏高发的主要原因之一。
若条件有限,现实可行的做法是:尽量减少现场接缝数量,按塘体实际尺寸定制幅宽,争取一幅到底或最少拼缝;必须拼接时把接缝位置选在塘底平坦处而非边坡;有条件的租用热楔焊设备或请厂家提供现场焊接技术指导;铺设后做蓄水试验,观察水位下降情况(需扣除蒸发量)再投入使用。
恒阳新材料可按塘体实际尺寸定制膜材幅宽以减少现场接缝,并提供铺设与焊接的技术指导。
本文相关问答
HDPE 土工膜能用胶水粘吗?
不能作为常规接缝手段。HDPE 是非极性材料、表面能低,常规胶粘剂难以形成可靠粘结,即使初期粘住,在水浸泡与温度变化下也易脱开。HDPE 应采用热熔焊接使两片膜融为一体。胶粘仅适用于 PVC、EPDM 等极性材料卷材,或 HDPE 的极少数应急修补场合。
焊缝和膜本身哪个更容易坏?
规范施工下,热熔焊缝的强度通常不低于母材,因为它是同质熔合而非表面贴合。实际工程中失效更多发生在焊缝,但原因几乎都是工艺问题——参数不当、搭接面污染潮湿、未做试焊,而不是焊接方式本身。这也是强调试焊制度与搭接面清洁的原因。
土工膜搭接宽度留多少合适?
常见要求是不小于 100mm,具体以设计文件与相应规范为准。过窄会导致焊缝有效截面不足、热输入难以稳定;过宽则浪费材料并增加褶皱风险。同时搭接面必须清洁干燥,这一点对质量的影响不亚于宽度本身,雨后或露水未干时不应焊接。
接口漏水了怎么找到漏点?
双缝焊缝用气压检测,压力异常下降提示存在漏点,配合分段封闭可缩小范围;单缝与局部用真空盒涂检漏液观察气泡,可精确定位;膜下为导电基层的部位可用电火花检测快速筛查大面积膜面。修补后必须重新检测确认合格,全部记录应纳入隐蔽工程验收资料。
自己在家铺鱼塘膜,没有焊机怎么办?
最现实的办法是减少接缝。按塘体实际尺寸向厂家定制幅宽,尽量做到一幅到底或最少拼缝;必须拼接时把接缝放在塘底平坦处而非边坡;有条件的租用热楔焊设备或请厂家提供现场焊接指导。铺好后做蓄水试验(扣除蒸发量)观察水位,确认无明显下降再放鱼。